板金部品の試作・小ロット加工
レーザー切断、曲げ、プレス、溶接、組立について、図面と数量に応じた加工方法をご相談いただけます。材質、板厚、曲げ角度、重要寸法、外観面、表面処理、希望納期をお知らせください。製作可否と納期は、仕様確認後にご案内します。
- ▸レーザー切断は、軟鋼20mm、ステンレス12mm、アルミニウム8mmまで対応。
- ▸EKOおよびアマダ製プレスブレーキによる曲げ加工 — 曲げ精度±0.1mm
- ▸溶接: TIG、MIG、スポット、ファイバーレーザー — ご要望に応じて溶接部を滑らかに研磨いたします。
- ▸特殊対応: DP780、DP1180、その他自動車用高張力鋼板

板金加工の製作事例
東莞工場で手掛けた、最近のお客様プロジェクトからの厳選された事例です。


対応する板材と板厚
SPCC・SECC・SGCC・SS400・SUS304・SUS316・A5052・A1050・A3003・C1100、およびDP780などの自動車用高張力鋼板に対応します。材質・板厚・曲げR・数量・検査条件を図面に基づいて確認します。
板金部品の表面処理
板金設計のガイドライン(曲げR・穴位置・フランジ)
コストとリードタイムを最適化するために、これらのルールに従ってください。お見積もりレビューの際に、当社のエンジニアがDFM上の問題点を指摘させていただきます。
アルミニウムの場合、内側曲げRは板厚以上、鋼材の場合、板厚の1.5倍以上としてください。これより小さいRは、外側の繊維に亀裂を生じさせる可能性があります。DFMレビュー時にこの点をご指摘させていただきます。
穴は、端または曲げ部から板厚の2倍以上の距離を確保してください。これより近い間隔では、パンチングまたは曲げ加工時に変形が生じる可能性がございます。
最小フランジ長さは、板厚の4倍に曲げRを加えた寸法です。これより短いフランジは、プレスブレーキで保持することができません。
PEMナット、スタッド、スペーサーは社内で取り付け可能です。図面にはPEMタイプ(CLS、SO、BSOなど)と向きをご指定ください。
標準の溶接記号(AWS A2.4またはISO 2553)を使用してください。溶接部を平滑に研磨する必要がある場合はご指定ください。指定がない場合は溶接のまま(as-welded)となります。
3Dデータと2D図面をお送りください。弊社で展開し、確認いたします。特定のKファクターが必要な場合は、図面に明記してください。
板金加工の製作工程
- 01溶接記号と仕上げ指示を含むSTEPファイルとPDFをアップロードしてください
- 02曲げと端までの距離、穴の間隔、溶接のアクセス性に関するDFMレビュー
- 03三菱3150EXまたはBodorファイバーレーザーによるブランク材のレーザー切断
- 04曲げ加工、溶接、ハードウェア取り付け、表面仕上げ
- 05検査、梱包、適合証明書を添付して出荷
板金部品が使われる業界
よくあるご質問
Q01DP1180やその他の自動車用高張力鋼の切断・成形は可能ですか?+
Q02一般的な部品の曲げ公差はどのくらいですか?+
Q03社内で粉体塗装は行っていますか?+
Q04PEMハードウェアの取り付けは可能ですか?+
Q05板金部品の最小発注数量(MOQ)はどのくらいですか?+
板金加工の見積もりをご希望ですか?
STEPファイルをアップロードいただくと、仕様確認後に価格をご提示いたします。経験豊富な製造エンジニアによるDFMフィードバックも含まれます。
板金設備と製作サンプル
レーザー切断、NCT、曲げ、プレス、溶接、組立に対応。三菱3150EX、AMADA2510、600T・1250Tプレスなどの設備を使い、薄板から大型板金部品まで製作します。
対応材料:SPCC、SECC、SGCC、SS400、SUS、AL5052、A1050、A3003、C1100、自動車用高張力鋼板など。材質・板厚・曲げR・数量・検査条件を確認します。
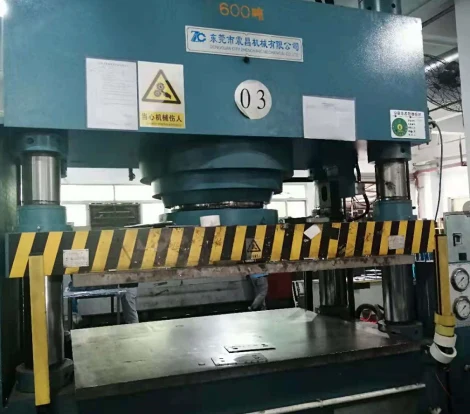
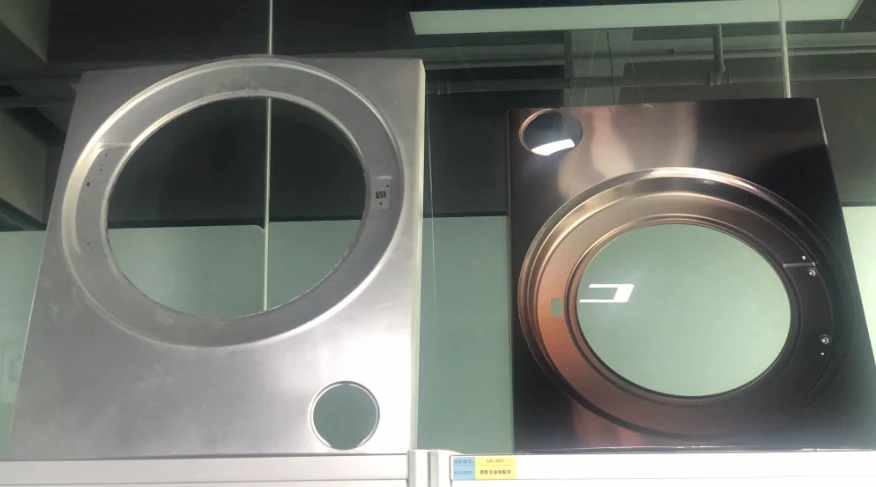
レーザー切断の対応板厚と切断精度
ファイバーレーザーにより、軟鋼は20 mm、ステンレスは12 mm、アルミニウムは8 mmまで切断できます。加工範囲は1500×3000 mmです。設備は三菱3150EXおよびBodorを使用します。
切断面の精度は板厚と材質により変わります。切断後の仕上げ(バリ取り・研磨)が必要な場合は、図面または指示書にご記載ください。指定がない場合は標準のバリ取りのみとなります。
板金加工と切削加工の使い分け
板金加工が向いているのは、板材から曲げ・溶接で成立する形状で、軽量かつ材料費を抑えたい場合です。曲げ公差は±0.1 mmが目安です。
切削加工が必要になるのは、±0.05 mmより厳しい公差、板材では成立しない肉厚、あるいは複雑な三次元形状の場合です。板金部品の一部のみ切削で仕上げる組み合わせもご提案できます。
曲げRと展開寸法の考え方は、別ページの早見表にまとめています。
板金加工の見積もりに必要な情報
3Dデータ(STEP等)と2D図面をお送りください。展開は弊社で行い、確認いたします。特定のKファクターをご指定の場合は図面に明記してください。
材質・板厚・数量・曲げ角度・重要寸法・外観面の指定・表面処理・溶接の仕上げ要求・希望納期をあわせてお知らせください。PEMナット等のハードウェアは社内で取り付け可能です。
配送・運賃・税費用
輸送方法、運賃、関税・税金の負担、通関手配は、納品先とご注文内容を確認のうえ、メールで個別にご案内します。