HUASHENG PRECISION · 技術ガイド / 2026年11月15日更新
板金の最小曲げ半径(曲げR)早見表と図面の確認点
板金の曲げRは、まず内側半径Rと板厚tを区別して読みます。最小曲げ半径は材質だけでは決まりません。板厚別のR/t換算、材料ごとの確認点、Kファクターと展開図の注意点をまとめました。
板厚と曲げRの早見表:R/tをmmに換算する
Rは内側曲げ半径、tは板厚です。次の表は寸法比の換算表です。材料ごとの最小許容Rや、当社の加工保証値を示す表ではありません。
表は横にスクロールできます。
| 板厚 t | R/t = 0.5 | R/t = 1 | R/t = 2 | R/t = 3 |
|---|---|---|---|---|
| 0.5 mm | 0.25 mm | 0.5 mm | 1 mm | 1.5 mm |
| 1 mm | 0.5 mm | 1 mm | 2 mm | 3 mm |
| 1.5 mm | 0.75 mm | 1.5 mm | 3 mm | 4.5 mm |
| 2 mm | 1 mm | 2 mm | 4 mm | 6 mm |
| 3 mm | 1.5 mm | 3 mm | 6 mm | 9 mm |
たとえば、板厚2 mmで内側R3 mmを指定するとR/t = 1.5です。「R3」と「板厚の3倍」は異なります。外側Rや完成角度の指示も、内側Rとは別に記載してください。
材質別の最小曲げ半径:公表されている参考値
Rは内側曲げ半径、tは板厚です。以下は材料メーカー・商社・材料規格が公表している値で、当社の加工保証値ではありません。表ごとに出典と値の種類(成形の推奨値/メーカーのデータシート下限値/材料規格の曲げ試験条件)を示します。種類の異なる値を同じ基準として扱わないでください。
アルミ板:90°冷間曲げ
表は横にスクロールできます。
| 合金-調質 | 板厚 0.4 mm(1/64 in) | 0.8 mm(1/32 in) | 1.6 mm(1/16 in) | 3.2 mm(1/8 in) |
|---|---|---|---|---|
| A1100-H14 | 0 | 0 | 0 | 1t |
| A3003-H14 | 0 | 0 | 0 | 1t |
| A5052-O | 0 | 0 | 0 | ½t |
| A5052-H32 | 0 | 0 | 1t | 1½t |
| A5052-H34 | 0 | 1t | 1½t | 2t |
| A6061-O | 0 | 0 | 0 | 1t |
| A6061-T4 | 0 | 0 | 1t | 1½t |
| A6061-T6 | 1t | 1t | 1½t | 2½t |
| A2024-T3 | 2½t | 3t | 4t | 5t |
| A7075-T6 | 3t | 4t | 5t | 6t |
出典:United Aluminum「Recommended Minimum Bend Radii for 90-Degree Cold Forming of Sheet」。エアベンド金型を使う標準的なプレスブレーキで、割れずに曲げるための推奨最小半径とされています。曲げ方法によってはより大きいR、または小さいRになること、金型の設計・状態でも変わることが出典に明記されています。mm表記の板厚は当社による換算です。
炭素鋼・高張力鋼板:90°曲げ
表は横にスクロールできます。
| 規格・鋼種 | 内側R | 値の種類 |
|---|---|---|
| ASTM A1011 熱延 SS Grade 30・33 | 1t | 規格付属書(参考)の推奨最小値 |
| ASTM A1011 熱延 SS Grade 36 Type 1 | 1½t | 規格付属書(参考)の推奨最小値 |
| ASTM A1011 熱延 SS Grade 36 Type 2・Grade 40 | 2t | 規格付属書(参考)の推奨最小値 |
| ASTM A1011 熱延 SS Grade 50 | 2½t | 規格付属書(参考)の推奨最小値 |
| ASTM A1011 熱延 HSLAS Grade 50 Class 1/Class 2 | 2t/1½t | 規格付属書(参考)の推奨最小値 |
| ASTM A1011 熱延 HSLAS-F Grade 50 | 1t | 規格付属書(参考)の推奨最小値 |
| ASTM A1008 冷延 SS Grade 33 | 1½t | 規格付属書(参考)の推奨最小値 |
| ASTM A1008 冷延 SS Grade 40 | 2t | 規格付属書(参考)の推奨最小値 |
| ASTM A1008 冷延 SS Grade 50 | 2½t | 規格付属書(参考)の推奨最小値 |
| ASTM A1008 冷延 HSLAS-F Grade 50 | 1t | 規格付属書(参考)の推奨最小値 |
| Docol CR330Y590T-DP(590MPa級DP鋼)非めっき | 0.0 × t | メーカーデータシートの下限値 |
| Docol CR330Y590T-DP(590MPa級DP鋼)GI/GA/ZAめっき | 1.2 × t | メーカーデータシートの下限値 |
| Docol CR440Y780T-DP(780MPa級DP鋼)非めっき | 1.0 × t | メーカーデータシートの下限値 |
| Docol CR440Y780T-DP(780MPa級DP鋼)GI/GA/ZAめっき | 1.8 × t | メーカーデータシートの下限値 |
| Docol CR590Y980T-DP(980MPa級DP鋼)非めっき/EG | 2.0 × t | メーカーデータシートの下限値 |
| Docol CR590Y980T-DP(980MPa級DP鋼)GI/GA/ZAめっき | 3.0 × t | メーカーデータシートの下限値 |
出典:ASTM A1011・A1008付属書の値は American Steel & Aluminum の掲載による(A1011、A1008)。曲げ線が圧延方向と平行になる曲げの方が厳しい、と同資料に記載があります。DP鋼の値は SSAB Docol の製品ページ(600DP、800DP、1000DP)によります。小さいRではめっき層に微小割れが生じる場合があり、設計上可能ならより大きいRが推奨されています。SPCCなどJIS材の値はこの表に含まれていません。材料メーカーの資料で確認してください。
ステンレス・チタン:ASTM規格の曲げ試験条件
材料が出荷時に満たすべき受入試験の条件で、量産部品の成形推奨値ではありません。材料が耐えることを求められている条件の目安として参照してください。
表は横にスクロールできます。
| 材料(焼なまし) | 板厚 | 規格の試験条件 | 内側Rに換算 |
|---|---|---|---|
| 304 | 4.76 mm(0.1874 in)以下 | 180°自由曲げ、マンドレル直径 1 × t | 0.5t |
| 304L・316・316L | 1.27 mm(0.050 in)以下 | 180°自由曲げ、マンドレル直径 1 × t | 0.5t |
| 304L・316・316L | 1.27 mm超〜4.76 mm | 180°自由曲げ、マンドレル直径 2 × t | 1t |
| チタン Grade 2(純チタン) | 1.8 mm(0.070 in)未満 | 105°曲げ、マンドレル半径 2T | 2t |
| チタン Grade 2(純チタン) | 1.8〜4.75 mm | 105°曲げ、マンドレル半径 2.5T | 2.5t |
| チタン Grade 5(Ti-6Al-4V) | 1.8 mm(0.070 in)未満 | 105°曲げ、マンドレル半径 4.5T | 4.5t |
| チタン Grade 5(Ti-6Al-4V) | 1.8〜4.75 mm | 105°曲げ、マンドレル半径 5T | 5t |
出典:ASTM A666-10 Table 3(自由曲げ、焼なまし材)、ASTM B265-08b Table 1(曲げ試験、マンドレル半径)。A666はマンドレルの直径で規定しているため、内側Rの列は当社がその1/2として換算した値です。規格の版によって値が異なる場合があります。発注時の版で確認してください。
銅・黄銅の条(板厚0.5 mm以下):90°曲げの r/t
表は横にスクロールできます。
| Cu-ETP/C11000(タフピッチ銅)質別 | 曲げ軸が圧延方向と直角 | 曲げ軸が圧延方向と平行 |
|---|---|---|
| R220 | 0 | 0 |
| R240 | 0 | 0 |
| R290 | 0 | 0.5 |
| R360 | 1 | 2 |
| CuZn30/C26000(七三黄銅)質別 | 曲げ軸が圧延方向と直角 | 曲げ軸が圧延方向と平行 |
|---|---|---|
| R270 | 0 | 0 |
| R350 | 0 | 0 |
| R410 | 0 | 0 |
| R480 | 0 | 1 |
| R550 | 0.5 | 2 |
| R630 | 1 | 3 |
出典:Aurubis 条製品データシート Cu-ETP(C11000)、CuZn30(C26000)。質別はEN規格の引張強さ区分で、R220・R270が最も軟質です。板厚0.5 mm以下の条に対する値のため、より厚い板にそのまま適用しないでください。
指定Rがこれらの値に近い場合は、使用する材料の合金・調質・板厚・曲げ方向に対応したメーカー資料で確認してください。
材質別:最小曲げ半径を決める前の確認点
表は横にスクロールできます。
| 材質・区分 | 図面と材料資料で確認すること |
|---|---|
| A5052などのアルミ板 | 合金名に加えてO・H32などの調質、板厚、圧延方向を確認。異なる調質の値を共通の下限として使わない。 |
| A6061-T6などの熱処理型アルミ | 加工前後の調質と要求強度を確認。小さいRを要求する場合は、材料メーカーの条件に合うか先に検討する。 |
| SPCC・SECC・SGCCなど | 規格・強度区分、表面処理、板厚、外観面を確認。めっきや塗膜の状態も判定条件に含める。 |
| SUS304・SUS316など | 供給状態、板厚、圧延方向、スプリングバックを確認。鋼種名だけから一律の最小Rを指定しない。 |
| 高張力鋼板 | 正確な鋼種、強度区分、板厚、曲げ方向に対応するメーカー推奨値を確認する。 |
| 銅・真鍮など | 材料記号と硬さ・調質を確認。密着曲げやヘミングは通常の曲げと分けて検討する。 |
曲げ軸と圧延方向の関係を図示すると、材料取りと加工条件を確認しやすくなります。曲げ割れの有無だけでなく、角度、外観、穴の変形、必要な機能も完成品の確認項目です。
曲げ伸び・Kファクターと展開図
Kファクターは、内側表面から中立軸までの距離を板厚で割った値です。材料名だけで固定せず、使用する曲げ方法と実加工の条件に対応させます。CADの既定値と工場の展開値が異なるまま切断すると、完成寸法に差が出ることがあります。
- 完成図の寸法・内側R・角度を基準にし、展開図と同じ改訂番号を付ける。
- 自社で展開する場合は、使用した曲げテーブルまたはKファクターを添える。
- ベンドアローワンス(曲げ部の中立軸長さ)とベンドディダクション(外寸からの補正量)を混同しない。
「曲げ伸び表」は、材料・板厚・R・角度などの条件とセットで扱う資料です。別の金型や条件で求めた数値を、共通値として流用しないでください。
曲げ伸び(ベンドアローワンス)の計算式
- ベンドアローワンス:BA = π ×(R + K × T)× A ÷ 180(R:内側半径、T:板厚、A:材料を曲げる角度〔度〕)
- 外側セットバック:OSSB = tan(A ÷ 2) ×(R + T)
- ベンドディダクション:BD = 2 × OSSB − BA
Kファクターの一般的な目安表
表は横にスクロールできます。
| 曲げ方法と内側R | 軟質材 | 中硬質材 | 硬質材 |
|---|---|---|---|
| エアベンド・R:0〜板厚 | 0.33 | 0.38 | 0.40 |
| エアベンド・R:板厚〜板厚の3倍 | 0.40 | 0.43 | 0.45 |
| エアベンド・R:板厚の3倍超 | 0.50 | 0.50 | 0.50 |
| ボトミング・R:0〜板厚 | 0.42 | 0.44 | 0.46 |
| ボトミング・R:板厚〜板厚の3倍 | 0.46 | 0.47 | 0.48 |
| ボトミング・R:板厚の3倍超 | 0.50 | 0.50 | 0.50 |
| コイニング・R:0〜板厚 | 0.38 | 0.41 | 0.44 |
| コイニング・R:板厚〜板厚の3倍 | 0.44 | 0.46 | 0.47 |
| コイニング・R:板厚の3倍超 | 0.50 | 0.50 | 0.50 |
出典:The Fabricator「Analyzing the k-factor in sheet metal bending」掲載の一般表(Machinery’s Handbook の情報に基づく)。原表では軟質・中硬質の列にアルミ、硬質の列に鋼と見出しが付いています。同記事は、多くの曲げ加工で使われる平均値として 0.4468 を挙げています。
Machinery’s Handbook の90°曲げ計算式(銅・黄銅を含む)
表は横にスクロールできます。
| 材料区分 | 90°曲げ部の展開長さ | 対応するKファクター |
|---|---|---|
| 軟質黄銅・軟質銅 | L = 0.55 × T + 1.57 × R | 約0.35 |
| 半硬質の銅・黄銅、軟鋼、アルミ | L = 0.64 × T + 1.57 × R | 約0.41 |
| 青銅、硬質銅、冷間圧延鋼、ばね鋼 | L = 0.71 × T + 1.57 × R | 約0.45 |
出典:Machinery’s Handbook 第31版 p.1421。同書が示すのは計算式で、Kファクターの値は当社が換算したものです(係数 ÷ π/2)。簡易な工具や手作業での曲げを前提とした式です。
公表されているKファクターは出発点です。The Fabricator は、同じ鋼種・板厚の材料を同じ条件・同じ圧延方向で3個以上試し曲げして Kファクターを求める手順を紹介しています。
穴・フランジ・スプリングバックの確認
- 穴の位置は、穴中心なのか穴の端なのか、曲げ線なのか接線なのかを明記する。穴径を省いた距離計算だけで加工可否を判断しない。
- 曲げに近い穴・スロットは変形の確認対象。必要に応じて位置変更、リリーフ、加工順序を相談する。
- 短いフランジ、多段曲げ、箱形状では金型の支持と工具干渉も確認する。
- 図面は除荷後の完成角度を指定する。スプリングバックの補正角を全材料共通の固定値としない。
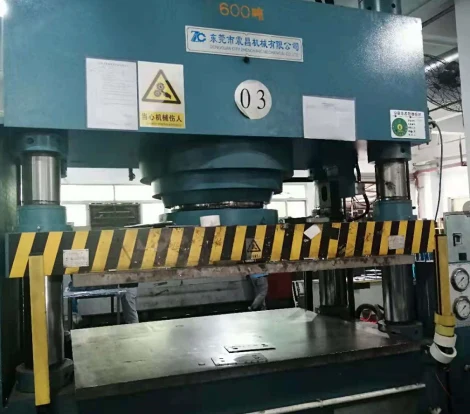
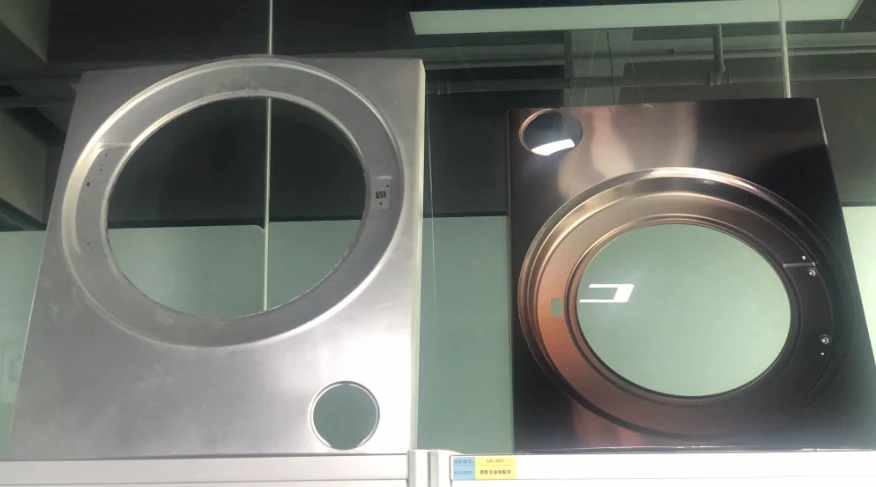
板金設備と製作サンプル
華晟精密の会社資料に掲載している設備・製作サンプルです。レーザー切断、NCT、曲げ、プレス、溶接、組立の加工方法を、図面条件に合わせて確認します。
FAQ
最小曲げRは板厚だけで決まりますか?
いいえ。材質・調質、板厚、曲げ軸と圧延方向の関係、曲げ角度、金型、加工方法で変わります。同じ材質名でも製品規格や板厚範囲が異なる表を、そのまま流用しないでください。
R/t = 1 はどういう意味ですか?
内側曲げ半径Rが板厚tと等しい、という寸法比です。板厚2 mmならR2 mmです。これは寸法の換算であり、その条件で割れずに加工できることを保証するものではありません。
曲げ伸び表とKファクターは同じですか?
Kファクターは中立軸位置を表す比率です。曲げ伸び表は、材料・板厚・R・角度などの組合せに対する展開用データです。使用するCADと工場の展開条件を合わせてください。
展開図がなくても見積もりを相談できますか?
完成形状の3Dデータまたは寸法入り図面と、材質・板厚・数量をお送りください。展開や追加資料が必要かを確認します。展開図がある場合も完成図と改訂番号をそろえてください。
A5052やA6061-T6の最小曲げRはいくつですか?
United Aluminum の表では、90°冷間曲げ(エアベンド)の推奨最小Rは、A5052-H32が板厚1.6 mmで1t・3.2 mmで1½t、A6061-T6が1.6 mmで1½t・3.2 mmで2½tです。金型や曲げ方法で変わるため、参考値として扱ってください。
銅やアルミのKファクターはいくつですか?
銅専用の公表Kファクター表は確認できませんでした。Machinery’s Handbook の90°曲げ計算式から換算すると、軟質銅・軟質黄銅で約0.35、半硬質の銅・黄銅と軟鋼・アルミで約0.41です。The Fabricator の一般表では、エアベンドでRが板厚以下の場合、軟質材0.33・中硬質材0.38です。実際の値は試し曲げで確認します。
技術参考資料
- SSAB:曲げ加工の条件と用語
- SSAB:スプリングバック
- Autodesk:板金ルール・Kファクター
- Protolabs:曲げ半径と展開の考え方
- United Aluminum:アルミ板の推奨最小曲げ半径
- American Steel & Aluminum:ASTM A1011 の曲げ指針
- SSAB:Docol DP鋼データシート
- Aurubis:Cu-ETP(C11000)条データシート
- The Fabricator:Kファクターの解説
- Machinery’s Handbook 第31版:曲げ展開長さの計算式
- ASTM A666-10、ASTM B265-08b(曲げ試験条件)
参考資料にある他社の設備条件や数値は、当社の加工能力を示すものではありません。
輸送方法、運賃、関税・税金の負担、通関手配は、納品先とご注文内容を確認のうえ、メールで個別にご案内します。